
Автоматизация маркировки крышек сэкономила до $50 000
Компания AlgaeBarn внедрила автоматизированную систему маркировки крышек, которая обрабатывает до 450 крышек в час и позволяет экономить до 50 000 долларов в год. Решение снизило трудозатраты, повысило качество продукции и устранило необходимость в ручных операциях.
Opus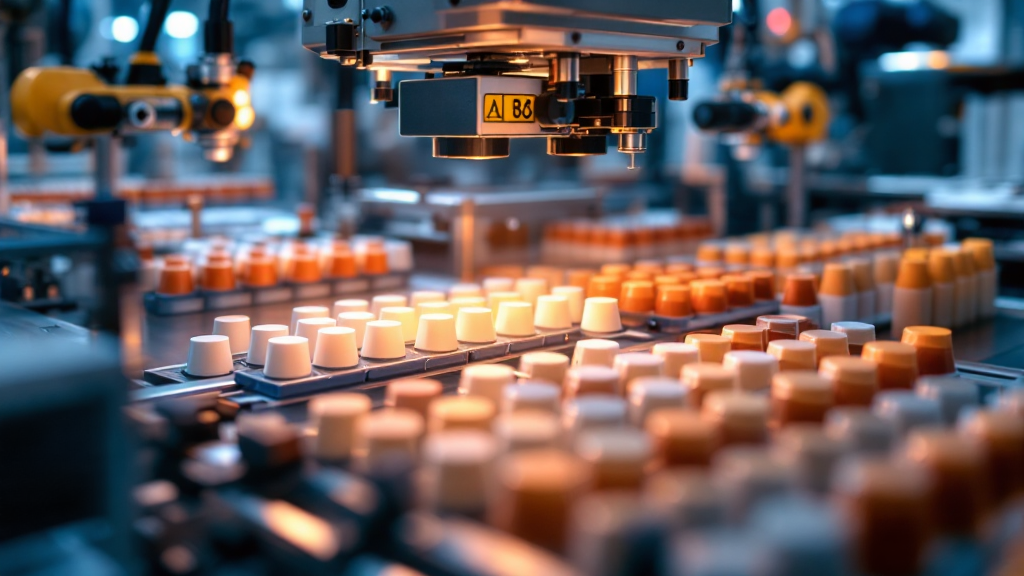
Внедрение автоматизированной системы маркировки крышек
Описание системы
Внутренняя автоматизированная система осуществляет маркировку до 450 крышек в час, используя машинное зрение для проверки точности размещения этикеток. Ожидается, что годовая экономия от внедрения составит от 40 000 до 50 000 долларов.
Система автоматизирует процессы ориентации крышек, нанесения этикеток, инспекции и сортировки, что позволяет снизить затраты на рабочую силу и отказаться от ручных операций. Индивидуальный дизайн и применение открытого аппаратного обеспечения позволили удержать стоимость ниже 1 000 долларов, обеспечив полный контроль над процессом и гибкость в эксплуатации. Для достижения высокой точности размещения этикеток была проведена модернизация привода с использованием редукторного шагового двигателя NEMA 24, что позволило добиться стабильного позиционирования.
Производственная необходимость
Компания AlgaeBarn, специализирующаяся на производстве живой аквакультуры, управляет девятью продуктовыми линиями, каждая из которых требует отдельной крышечной этикетки. Ранее нанесение тысяч стикеров выполнялось вручную, что отвлекало сотрудников от основных обязанностей и приводило к вынужденным перерывам в производстве при исчерпании запаса промаркированных крышек.
Автоматизация процесса
Повторяющийся процесс ручного нанесения этикеток был определён как подходящий для автоматизации. Целью стало создание автономной ячейки, способной ориентировать каждую крышку, наносить этикетку, проверять результат и сортировать детали без постоянного участия оператора.
Коммерческие машины для нанесения этикеток были доступны, однако их стоимость и ограниченный контроль над процессом не соответствовали требованиям производства. Многие системы предполагают, что после настройки оператором позиционирование этикетки останется точным, однако на практике после 100–200 циклов возможны смещения рулона или подложки, влияющие на точность.
Для обеспечения гибкости и возможности дальнейшего развития процесса большая часть механической системы была спроектирована внутри компании с использованием SOLIDWORKS. Прямые аппаратные затраты не превысили 1 000 долларов. Самостоятельная разработка позволила реализовать проверку каждой крышки, а не полагаться только на начальную механическую настройку.
Технологический процесс
Цикл начинается с загрузки крышек в подающий элеватор. Датчик контролирует подающий трек и включает конвейер при необходимости пополнения. Трек обеспечивает пассивную ориентацию: правильно ориентированные крышки поступают на станцию нанесения этикеток, а перевёрнутые возвращаются в бункер. Такой подход позволил избежать сложных механизмов активной ориентации.
Лоток принимает по одной крышке за раз. Лазерный датчик KEYENCE подтверждает наличие крышки и подаёт сигнал контроллеру, который активирует пневмоцилиндр для перемещения крышки в нужное положение. Герконы подтверждают достижение требуемой позиции перед продолжением цикла.
Редукторный шаговый двигатель продвигает рулон этикеток к кромке отделения. При изменении направления подложки этикетка отделяется, вакуумный аппликатор захватывает её и прижимает к крышке. Геркон фиксирует завершение хода аппликатора.
Контроллер отправляет сообщение MQTT на Raspberry Pi с камерой. Программа на OpenCV делает снимок и оценивает положение этикетки, измеряя расстояние между краями крышки и этикетки и проверяя соответствие выбранной допусковой норме. Результат проверки возвращается контроллеру, после чего роботизированная рука с вакуумным захватом помещает крышку либо в контейнер с годными деталями, либо в контейнер с браком.
Решение инженерных задач
Основной инженерной задачей было точное позиционирование рулона этикеток. Ранний привод двигателя реагировал на команду остановки с задержкой из-за инерции, что приводило к смещению этикетки. Для устранения этого эффекта был внедрён редукторный шаговый двигатель NEMA 24, позволяющий контроллеру задавать повторяемое количество шагов для каждой этикетки и точно останавливать двигатель. Это повысило стабильность процесса и подтвердило важность точности даже на уровне миллиметров при массовом производстве.
Результаты внедрения
Готовая система обрабатывает около 450 крышек в час, что соответствует производственным потребностям. Оператор может загрузить крышки, запустить машину и вернуться к другим задачам. В случае завершения подачи или возникновения нештатной ситуации система останавливается и отправляет уведомление, предотвращая выпуск продукции с нарушениями.
В ходе первого теста из 100 крышек 98 соответствовали допуску по размещению этикетки, две были отклонены из-за незначительных отклонений. Порог проверки был установлен консервативно для обеспечения высокого качества продукции.
Проект занял около четырёх месяцев параллельно с другими задачами по автоматизации. В результате отпала необходимость в регулярных ручных операциях по наклеиванию стикеров, что позволило снизить трудозатраты и производственные простои. Ожидаемая экономия составляет 40 000–50 000 долларов в год.
Выводы
Для успешной автоматизации рекомендуется исходить из реальных производственных потребностей, заранее оценивать время, бюджет и ожидаемую отдачу, а затем проектировать решение в этих рамках. Небольшим производителям не всегда требуется самое быстрое или дорогое оборудование — необходимы надёжные системы, решающие конкретные задачи, обеспечивающие обратную связь при сбоях и стабильное качество продукции.